
A kabátgallér nem csupán egy összehajtott szövetdarab. Ez egy teherbíró szerkezeti alkatrész, amelynek meg kell tartania formáját az éveken át tartó kopáson, az ismételt vegytisztításon és a számtalan hajtogatási cikluson keresztül. A tervező által kiválasztott gallértípus határozza meg az azt támogató közbélésrendszert, a varrási sorrendet, a préselési tűréseket és a ruhadarab végső költségszerkezetét.
A kínai rugaói gyárunk közel három évtizede gyárt szőtt és nem szőtt közbéléseket kabátgyártóknak Európa, Amerika, Dél-Korea és Délkelet-Ázsia területén. Ezalatt az idő alatt műszaki csapatunk több ezer gallér-konstrukciót értékelt minden fontosabb stílusban. Ez az útmutató bemutatja, hogy mit tanultunk a hat fő kabátgallér-kategóriáról, hogyan viselkedik mindegyik szerkezetileg, és mely közbélésanyagok adják a legtisztább tekercsvonalat, a legszilárdabb bevágást és a leghosszabb ideig tartó alakmemóriát.
Az alábbi szabályok mind az ipari kabátgyártásra, mind a kis műtermi munkákra vonatkoznak. Ha Ön ruhamérnök, minőség-ellenőrzési vezető vagy beszerzési szakember, akit keres gyártási körülmények között kiszámítható teljesítményt nyújtó interline anyagok , az alábbi információk segítenek jobb döntések meghozatalában.
A fő kabátgallér-típusok áttekintése
Hat gallércsalád uralja a kortárs kabátdizájnt. Az alábbi táblázat öt olyan tényezővel hasonlítja össze őket, amelyek a legfontosabbak a gyártás során: sziluett, szerkezeti merevség, általános alkalmazások és az irány, amelyben a közbélésnek működnie kell.
| Nyakörv típus | Sziluett | Szerkezeti szint | Tipikus kabátstílusok | Interline Irány |
|---|---|---|---|---|
| Bevágás gallér | Lépcsős bevágás a hajtóka találkozásánál | Közepes | Blézerek, kabátok, autókabátok | Közepes-weight woven fusible |
| Peak Lapel | Felfelé mutató hajtókavégek | Magas | Szmokingok, hivatalos felöltők, kétsoros kabátok | Erős vászon vagy haj közbélés |
| Sálgallér | Folyamatos ív, bevágás nélkül | Puha tekercs | Vacsoradzsekik, köntös kabátok, kardigán kabátok | Előre vágott puha szövött vagy nem szőtt anyag |
| Mandarin nyakörv | Zárt függőleges állványpánt | Szilárd oszlop | Minimalista kabátok, munkaruházat, ázsiai ihletésű felsőruházat | Szilárd önhordó nemszőtt anyag |
| Kabrió nyakörv | Nyitva vagy zárva hordható | Sokoldalú | Alkalmi vagy félig formális kabátok | Kiegyensúlyozott stabilitású szőtt |
| Polo nyakörv | Rövid puha szalag | Nyugodt | Hétvégi kabátok, sportkabátok | Könnyű, vagy nincs közbélés |
Ezek a besorolások azért fontosak, mert az interline beszállítók a termékeket tömeg, szövési sűrűség, bevonattípus és merevség szerint kategorizálják. A gallércsaládnak a megfelelő közbélés-specifikációhoz való illeszkedése megakadályozza a költséges utómunkálatokat a fixálás és préselés során.
Strukturált hajtókagallérok: Bevágás és csúcs
A bevágásos és csúcsos hajtókák a testre szabott kabátdizájn gerincét képezik. Mindkettőben a mellkasból kifelé hajtható hajtóka és a nyak hátsó részét körülvevő gallér található. Ami megkülönbözteti őket, az a szurdokvonal alakja és a hajtókapont iránya.
Bevágás gallér
A bevágásos gallér egy lépcsős kivágással rendelkezik azon a helyen, ahol a gallér a hajtókához csatlakozik. Ez létrehozza az ismerős V-alakú nyílást a mellkason, amely függőlegesen vonzza a szemet, és viselője magasabbnak és keskenyebbnek tűnik. A rovátkolt gallér alapértelmezett választás egysoros blézerekhez, trench-kabátokhoz és hétköznapi felöltőkhöz.
Gyártási szempontból a bevágás további kritikus bonyodalmat jelent: két egymást metsző hajtási vonalnak tökéletesen illeszkednie kell. A hajtóka tekercsvonala és a gallér törésvonala találkozik a bevágásnál, és a vonalközi merevség bármely inkonzisztenciája az említett találkozási pont mindkét oldalán a bevágás egyenetlenül tátongását vagy behajtását okozza. Az iparági gyakorlat megkívánja a közepes súlyú szőtt olvadó közbélés, jellemzően 40-70 g/m² ragasztóval bevont tartományban, 150-160 °C-on 12-15 másodpercig olvasztva , hogy stabilizálja a hajtókát anélkül, hogy deszkaszerűvé válna.
Peak Lapel
A csúcsos hajtókákat úgy vágják le, hogy a hajtóka felfelé, a váll felé mutasson, széles, hiteles vizuális benyomást keltve. Ez a szabványos hajtóka kétsoros kabátokhoz, szmokingokhoz és hivatalos felöltőkhöz. A felfelé irányuló tájolás azt jelenti, hogy a hajtókának ellenállnia kell a gravitációs húzásnak, amikor a kabát nyitva van. Szilárd közbélés nélkül a csúcs egy szezonnyi kopás után előre fog süllyedni.
Csúcshajtókákhoz nagyobb merevségi modulusú vászon vagy haj közbélés javasolt. Ezek a termékek jellemzően kombinálják a pamut vagy gyapjú alapot egy nem folytonos tapadó bevonattal, amely lehetővé teszi, hogy a hajtóka lágyan gördüljön a felső harmadában, miközben szilárd marad a ponton. A 350 g/m²-es gyapjúbevonat csúcshajtókájának megcélzott hajlítási merevsége nagyjából 30-50 százalékkal magasabb, mint amit egy bevágásos hajtóka megkövetel azonos szövetsúlyban.
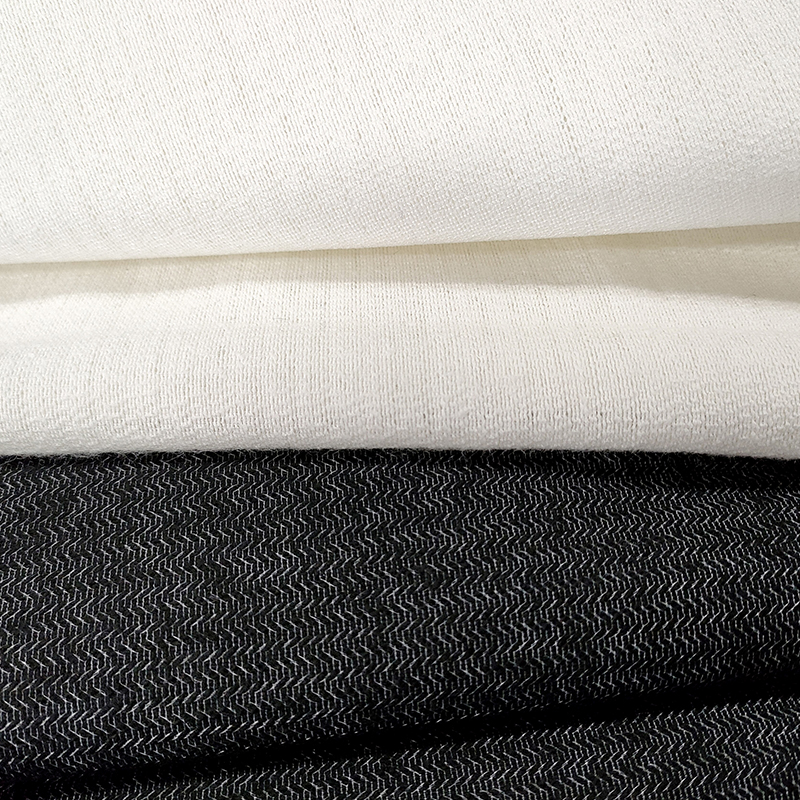 Vászon és haj közbélés a strukturált csúcshajtókákhoz Ez az interline-kategória biztosítja a nagyobb hajlítási merevséget, amely a vastag gyapjúbevonatú csúcshajtókákhoz szükséges, és segíti a hajtókát lágyan gördülni, miközben szilárd marad a ponton. Termék megtekintése →
A kendőgallér: Folyamatos tekercs tervezése
A kendőgallér egy összefüggő szalag, amely a nyak hátsó részétől az elülső mellkasig terjed, és a természetes gombolási pontnál végződik. Nincs bevágás, nincs hajtóka csomópont, és nincs törés a vizuális vonalban. Ez a kabátok, köntösök és számos modern, minimalista felöltő gallérja.
Mivel a kendőgallér nem hajtogat, hanem gördül, egyedi igényeket támaszt a közbélésekkel szemben. A tekercssor szövetrétegek egymásra helyezésével jön létre: a külső héjszövet, a közbélés és a gallér alatti szövet. Minden rétegnek kompatibilis hajlítási viselkedéssel kell rendelkeznie, különben a tekercs kopás közben befelé vagy kifelé sodródik.
A kendőgallér felépítésének leggyakoribb hibája a közbélés felvágása az egyenes szálon. A megfelelő módszer a kendőgallér közbélés levágása a valódi torzítás 45 fokban hogy a közbélés gyűrődés nélkül illeszkedjen az ívelt hengersorhoz. A szivacsos vagy szálcsiszolt szőtt közbélés különösen hatásos, mert a rosthalom megragadja a héjszövetet, és megakadályozza a rétegek elmozdulását az olvasztás és préselés során.
A gyakorlatban egy 300-400 g/m²-es anyagból készült kendőgallérhoz javasoljuk a 55-75 g/m² olvasztott tömegű, ferde vágott, betétes közbélés 155 °C-on 3,5-4,5 bar nyomással 12 másodpercig nyomva. Ez a kombináció biztosítja a puha, gördített elülső élt és a szilárd hát-nyaki támaszt, amelyre egy személyre szabott kendőgallérnak szüksége van.
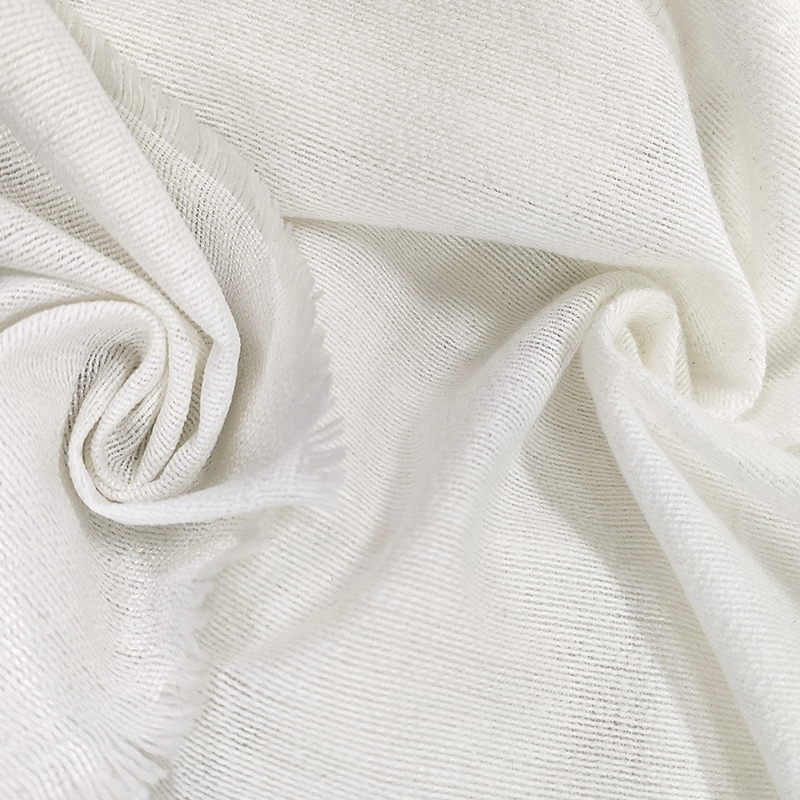 Ápolt közbélés puha hengerelt kendőgallérokhoz A közepes súlyú szövetek kendőgallérjához ajánlott ez a ferde szabású, betétes közbélés szabályozott hőmérsékleten és nyomáson, hogy puha elülső szegélyt hozzon létre szilárd hátsó nyaktámasztással. Termék megtekintése →
Állvány és mandarin nyakörvek: A függőleges szalag
A mandarin és az állványgallérok függőleges szalagok, amelyek áthajlás nélkül veszik körül a nyakat. Minimalista kabátokban, munkaruházatban és ázsiai hatású felsőruházatban jelennek meg. A gallér önmagában áll, ami azt jelenti, hogy a közbélésnek függőleges irányban kell nyomó-ellenállást biztosítania, nem pedig a hajtásvonal mentén.
A kritikus méret a gallér magassága, amely tól 3 cm az alacsony sávú stílushoz, 6 cm vagy több a drámai állógallérhoz . A magasság növekedésével a közbélésnek fokozatosan merevebbnek kell lennie, hogy megakadályozza a gallér meghajlását, amikor a viselő elfordítja a fejét. Az 5 cm-nél nagyobb galléroknál gyakran kétrétegű közbélésrendszerre van szükség: szilárd olvadóanyagra a külső rétegen, és egy könnyebb, puhább stabilizátorra a belső rétegen a nyak tompítására.
A nemszőtt közbélések jól teljesítenek ebben az alkalmazásban, mert minden irányban egyenletes merevséget biztosítanak. Termokötés vagy kémiai kötés, nem szőtt anyag 60-90 g/m² elegendő testet biztosít a legtöbb állógallér számára. Nehezebb, 450 g/m² feletti gyapjúbevonatok esetén a gyantával bevont, nagy láncsűrűségű szőtt közbélés a biztonságosabb választás, mivel ez megakadályozza, hogy a gallér hosszában megnyúljon, amikor a ruhát a fejre húzzák.
Az állványgallérok beégetési hőmérséklete külön figyelmet érdemel. Mivel a közbélésnek szűk ívelt területen kell ragaszkodnia, érzékeny az élemelésre. Azt tanácsoljuk a kétlépcsős préselés: először 160 °C-on 10 másodpercig, majd egy második nyomáson 145 °C-on 8 másodpercig a gallér összehajtása és felvarrása után. Ez a kétlépcsős megközelítés jobban rögzíti az alakot, mint egyetlen forró prés.
Kabrió és Polo nyakörvek: Rugalmasság a tervezéstől
A kabriós gallérokat úgy tervezték, hogy akár nyitott állapotban is hordják, amikor a felső gombok ki vannak húzva, vagy zárva, ha a gallér laposra van hajtva. A közbélésnek ezért két különböző alakmemóriát kell befogadnia látható feszültségnyomok nélkül. Ezt kiegyensúlyozott lánc- és vetülékstabilitással rendelkező szőtt közbélés alkalmazásával érik el, jellemzően sima szövésű szerkezettel, mindkét irányban azonos szálsűrűséggel.
Ezzel szemben a pólógallérok rövid szalagok, amelyek puha bordás szövetet, kötött szerkezetet vagy szivacsos duplakötést használnak, és minimális vagy egyáltalán nem igényelnek közbélést. Ha a kagylószövet túl laza ahhoz, hogy a gallérszalagot függőlegesen tartsa, egy nagyon könnyű, nem szőtt anyag 20-35 g/m² csak a gallér belső oldalához van erősítve, hogy stabilizálja a hajtást a drapéria veszélyeztetése nélkül.
A tervezőknek figyelembe kell venniük, hogy a vízálló vagy bélelt kültéri kabátok átalakítható gallérjai vízálló közbélés ragasztót igényelnek. A szabványos poliamid olvadó gyanták kb 120 °C , és az ismételt 40 °C-os mosás fokozatosan gyengítheti a kötést. A magasabb olvadáspontú, 165-170 °C-on olvadó kopoliamid ragasztó jobb mosási tartósságot biztosít a gallérnak, a merevség növelése nélkül.
Hogyan diktálja a nyakörv típusa a sorközi vonalak kiválasztását
A gallér típusa szerinti közbélés megbízhatóbb, mint egyedül a ruhatípus alapján. A gallér a legigényesebb része a kabátnak az alaktartás szempontjából, és ez látja a legnagyobb mechanikai igénybevételt.
Szőtt közbélés strukturált gallérokhoz
A szőtt közbélés pamutból, poliészterből vagy kevert fonalból készül. Megjósolható merevséget biztosítanak a láncirány mentén és szabályozott rugalmasságot a vetülék mentén. A bevágásos, csúcsos és átalakítható galléroknál a szövött közbélés biztosítja a legkonzisztensebb eredményt, mivel ugyanazon a szálon vághatók, mint a héjszövet, így a hajtási vonal stabil, a tekercs pedig tiszta. Amint azt cikkünkben kifejtettük a szőtt közbélésszövet legfontosabb előnyei , ez a szemcsebeigazítás az egyetlen legnagyobb tényező a gallér idővel történő torzulásának megelőzésében.
Nem szőtt közbélés puha és függőleges gallérokhoz
A nem szőtt közbélés a szálak mechanikai, termikus vagy kémiai kötésével készül. Nincs szemcseirányuk, így a merevség minden irányban egyenletes. Ez ideálissá teszi őket mandarin gallérokhoz, pólógallérokhoz és kendőgallérokhoz, ahol az izotróp viselkedés megakadályozza a csavarodást. A kompromisszum az alacsonyabb szakítószilárdság: a nem szőtt textíliák elveszíthetik alakját az ismételt hajtogatások után, ezért nem ajánlottak erősen strukturált hajtókákhoz csúcskategóriás, szabott kabátok esetén. Szőtt sima vagy twill közbélésünk at 50-80 g/m² egy igásló a közepes súlyú kabátgallérokhoz, amelyek kiegyensúlyozott támogatást igényelnek.
Súlybesorolás és hatása a nyakörv teljesítményére
Az interline súly a leggyorsabb módja a merevség közlésének, de nem ez az egyetlen tényező. Ugyanaz a g/m² közbélés a szál átmérőjétől, a szövés sűrűségétől, a bevonat típusától és a bevonat mintázatától függően puhának vagy merevnek érezhető. Gyakorlati megközelítés az, hogy a súly/héj/szövet arány : a 200-300 g/m²-es kagylószövetekhez válasszon közbélést a 40-60 g/m²-es tartományban; a 300–450 g/m²-es kagylóknál válasszon 55–85 g/m²-t; a 450 g/m² feletti kagylókhoz pedig 80-120 g/m² vagy vászon/haj laminátumot használjon. Ezek az arányok a legtöbb szövött közbélés termékcsaládra érvényesek, függetlenül az adott szállítótól.
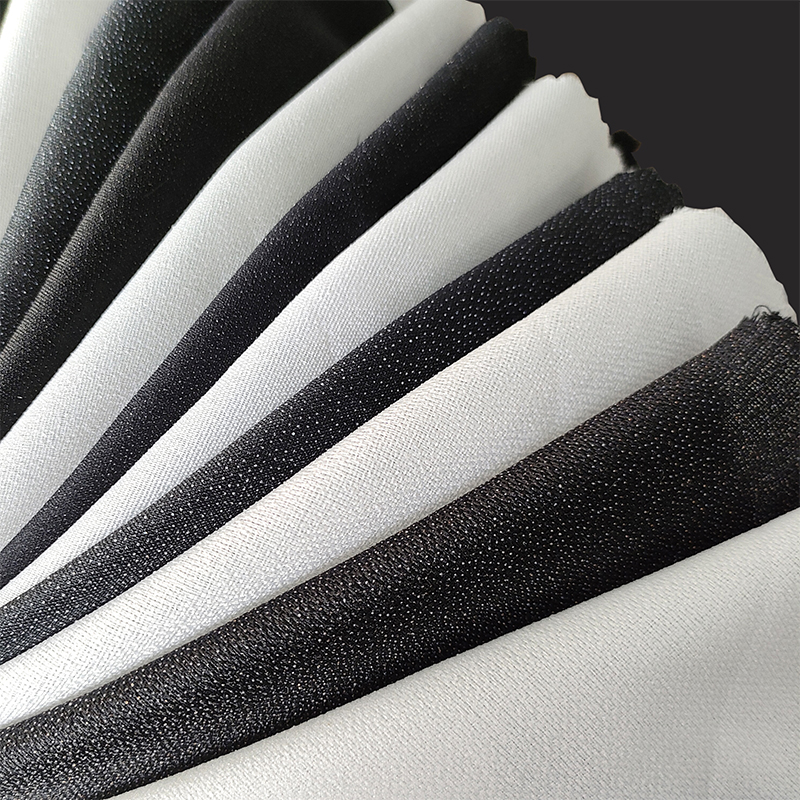 Szőtt sima és twill közbélés a megbízható formázásért A szőtt közbélés jó kopásállóságot és méretstabilitást biztosít, így megbízható választás, ha a közbélés súlyát a héjszövethez igazítja a gallér egyenletes teljesítménye érdekében. Termék megtekintése →
Technikai szempontok a gallér építéséhez
A nyakörv típusától függetlenül négy műszaki paraméter határozza meg, hogy a nyakörv jól teljesít-e a gyártósoron és a vásárló gardróbjában.
- Beégetési hőmérséklet: A poliamid ragasztók 150 és 170 °C közötti hőmérsékletet igényelnek a ragasztóvonalnál. A kopoliészter bevonattal ellátott alacsony hőmérsékletű olvadékok 130-145 °C-on aktiválódnak. Az ajánlott hőmérséklet több mint 10 °C-kal történő túllépése átolvadhat a közbélésen és átütheti a héjszövetet.
- Nyomás és tartózkodás: Az ipari hegesztőprések 2,5-5,5 bar nyomást adnak le. A vékony, finom héjú szövetek alacsonyabb nyomást igényelnek; a nehéz gyapjúhoz a magasabb vége szükséges. A várakozási idő 10 és 15 másodperc között van, a prés típusától függően.
- Zsugorodás szabályozása: A minőségi közbélésnek kisebbnek kell zsugorodnia, mint 1 százalék láncban és vetülékben 10 perc után 160 °C-on . A nagyobb zsugorodás hatására a gallér felgyűrődik mosás vagy vegytisztítás után. Tömeges gyártás előtt mindig tesztelje a vonalközi zsugorodást a héjszöveten.
- Gallér hengersor stabilizálása: A hajtóka vagy a kendőgallér tekercsvonala az a hely, ahol a hajtogatási feszültség koncentrálódik. Hozzáadása a ragasztószalag vagy kötött anyag maradványa a tekercsvonal mentén 1 cm-re a hajtás belsejében megakadályozza, hogy a hajtott él megnyúljon préselés és kopás közben.
Az interlining kategóriák és tulajdonságok teljes áttekintéséhez böngésszen a mi oldalunkon interline termékpaletta és minden nyakörv típust a tesztelt specifikációhoz igazít.
A nyakörv gyakori hibái és azok megelőzése
Az alábbi táblázat felsorolja azt az öt gallérhibát, amelyeket a ruhagyárakban leggyakrabban tapasztalunk, a szokásos kiváltó okokkal és a korrekciós intézkedésekkel együtt.
| Hiba | Kiváltó ok | Helyesbítés |
|---|---|---|
| A gallér tekercs összeomlása | A közbélés túl puha a héj súlyához | Növelje a közbélés g/m²-ét, vagy használjon szőtt terméket |
| Köpölyös vagy görbült gallér szélei | Közbélés vágás egyenes szálon a torzítás helyett | Vágja ki a közbélést 45 fokkal az ívelt gallérrészekhez |
| A hajtóka hajtásánál ráncosodás | A vonalközi zsugorodás meghaladja az 1 százalékot | Előzsugorítsa a közbélést, vagy váltson alacsony zsugorodású termékre |
| Leválás száraz tisztítás után | Az olvasztási hőmérséklet a ragasztó olvadási tartománya alatt van | Ellenőrizze a préselési hőmérsékletet a ragasztóvonalnál; 5-10 °C-kal emeljük |
| Bevágás tátongó | Egyenlőtlen merevség a gallér és a hajtóka részei között | Használjon hozzáillő közbéléssúlyokat a bevágás mindkét oldalán |
Ezen hibák mindegyike megelőzhető egy strukturált vonalközi kiválasztási folyamattal. Öt minta tesztelése a tömeges gyártás előtt gyorsabb és olcsóbb, mint ötszáz nyakörv vágás utáni átdolgozása.
Gyakran Ismételt Kérdések
1. kérdés: Minden kabátgallérra szükség van közbélésre?
Nem mindenki, de a legtöbb igen. A teljesen béleletlen gallér azt kockáztatja, hogy a hajtási vonalnál kiszámíthatatlanul meghajlik, a pontokon lelóg, és néhány viselet után ráncosodik. Ez alól kivételt képeznek az önhordó anyagokból, például nehéz gyapjúból készült gallérok, néhány technikai kötött héj és bizonyos strukturált szintetikus anyagok, amelyek önmagukban is elég merevek. Még ezekben az esetekben is gyakran egy könnyű, 20-40 g/m²-es közbélést adnak a gallér alatti darabhoz, hogy stabilizálja a varrást, és megakadályozza az anyag megnyúlását varrás közben.
2. kérdés: Mi a különbség az olvasztható és a bevarrható gallérközbélés között?
Az olvadó közbélés egyik oldalán hőre lágyuló ragasztó bevonat található. Hő és nyomás közvetlenül a héjszövethez köti, egyetlen elválaszthatatlan réteget hozva létre. A bevarrt közbélést, amelyet szőtt olvadóvászonnak vagy hajvászonnak is neveznek, ragasztás helyett inkább belevarrják a ruhadarabba. A bevarrható konstrukció hagyományos a felső kategóriás szabászatban, mert lehetővé teszi a hajtóka természetesebb hajlítását, ugyanakkor munkaigényesebb és drágább. A legtöbb 5000 egység feletti rendelési mennyiségnél az olvasztható közbélés a szabvány a következetesség és az alkalmazási sebesség miatt.
3. kérdés: Melyik közbélés a legjobb gyapjúkabátgallérhoz?
Egy tipikus, 300-450 g/m²-es gyapjúbevonatú szövet esetében a legmegbízhatóbb az 55-85 g/m² tömegű, poliamid pontbevonattal ellátott közbélés. Ha a gallér kendőstílusú, használjon szundikált, szövött közbélést a ferdén. Ha a gyapjú 450 g/m² feletti nehéz olvadék, lépjen fel a 90–120 g/m² tartományban lévő vászonra vagy szőrbetétre, hogy megakadályozza a hajtóka összeesését az anyag súlya alatt.
4. kérdés: Használható ugyanaz a közbélés minden gallértípushoz?
Technikailag igen, egy közbélés minden gallérstíluson működik. De a gallér nem fog jól kinézni legalább néhányukon. Egyetlen közbéléssúly nem képes egyszerre biztosítani a csúcsgallér éles hajtókáját és a kendőgallér puha tekercsét. Kis gyártási sorozathoz egy kagylószövettel azt javasoljuk, hogy készítsen 30 cm széles mintacsíkokat két vagy három közbéléssúlyból, és nyomja be őket próbagallérba. A 45 g/m² és 70 g/m² közötti vizuális különbség ugyanazon a gyapjúhéjon azonnal látható.
5. kérdés: Hogyan akadályozhatom meg a gallér felkunkorodását a gyártás után?
A gallér felgöndörödését, ahol a külső élek felfelé vagy lefelé hajlanak, a héj és a közbélés hajlítási merevsége közötti eltérés okozza. Klasszikus ok a teljes fedőrétegű ragasztó összeolvasztása, amely egy irányban jobban merevíti a közbélést, mint a héjat, így differenciális hajlítónyomatékot hoz létre. A megoldások közé tartozik a nem folytonos ragasztópontmintázatra való váltás, a közbélés levágása az előfeszítésen, vagy egy keskeny, olvadó szalag hozzáadása a külső él mentén a feszültség kiegyenlítése érdekében. Három fixálási hőmérsékleten és két közbéléssúlyon végzett tesztelés általában egy napon belül megoldja a problémát.


